Domain schweisspunktfräser.de kaufen?
Wir ziehen mit dem Projekt
schweisspunktfräser.de um.
Sind Sie am Kauf der Domain
schweisspunktfräser.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain schweisspunktfräser.de kaufen?
Welche Steigung hat der Graph von f mit f(x) = 2x + 13 im Punkt (1, f(1))?
Die Steigung des Graphen von f mit f(x) = 2x + 13 im Punkt (1, f(1)) ist 2. Dies ergibt sich aus dem Koeffizienten der Variablen x in der Funktion f(x). **
Gegeben ist eine Funktion f und ein Punkt p. Bestimmen Sie die Gleichung der Tangente t am Graphen von f im Punkt p. Beispiel: f(x) = 0.5x^2, p(1, f(1)). Wie lautet die
Gleichung der Tangente t? Um die Gleichung der Tangente zu bestimmen, müssen wir zuerst die Ableitung der Funktion f berechnen. In diesem Fall ist die Ableitung von f(x) = 0.5x^2 gleich f'(x) = x. Dann können wir die Steigung der Tangente im Punkt p berechnen, indem wir den Wert der Ableitung an der Stelle x = 1 einsetzen: f'(1) = 1. Die Gleichung der Tangente lautet dann y - f(1) = f'(1)(x - 1), also y - 0.5 = 1(x - 1). **
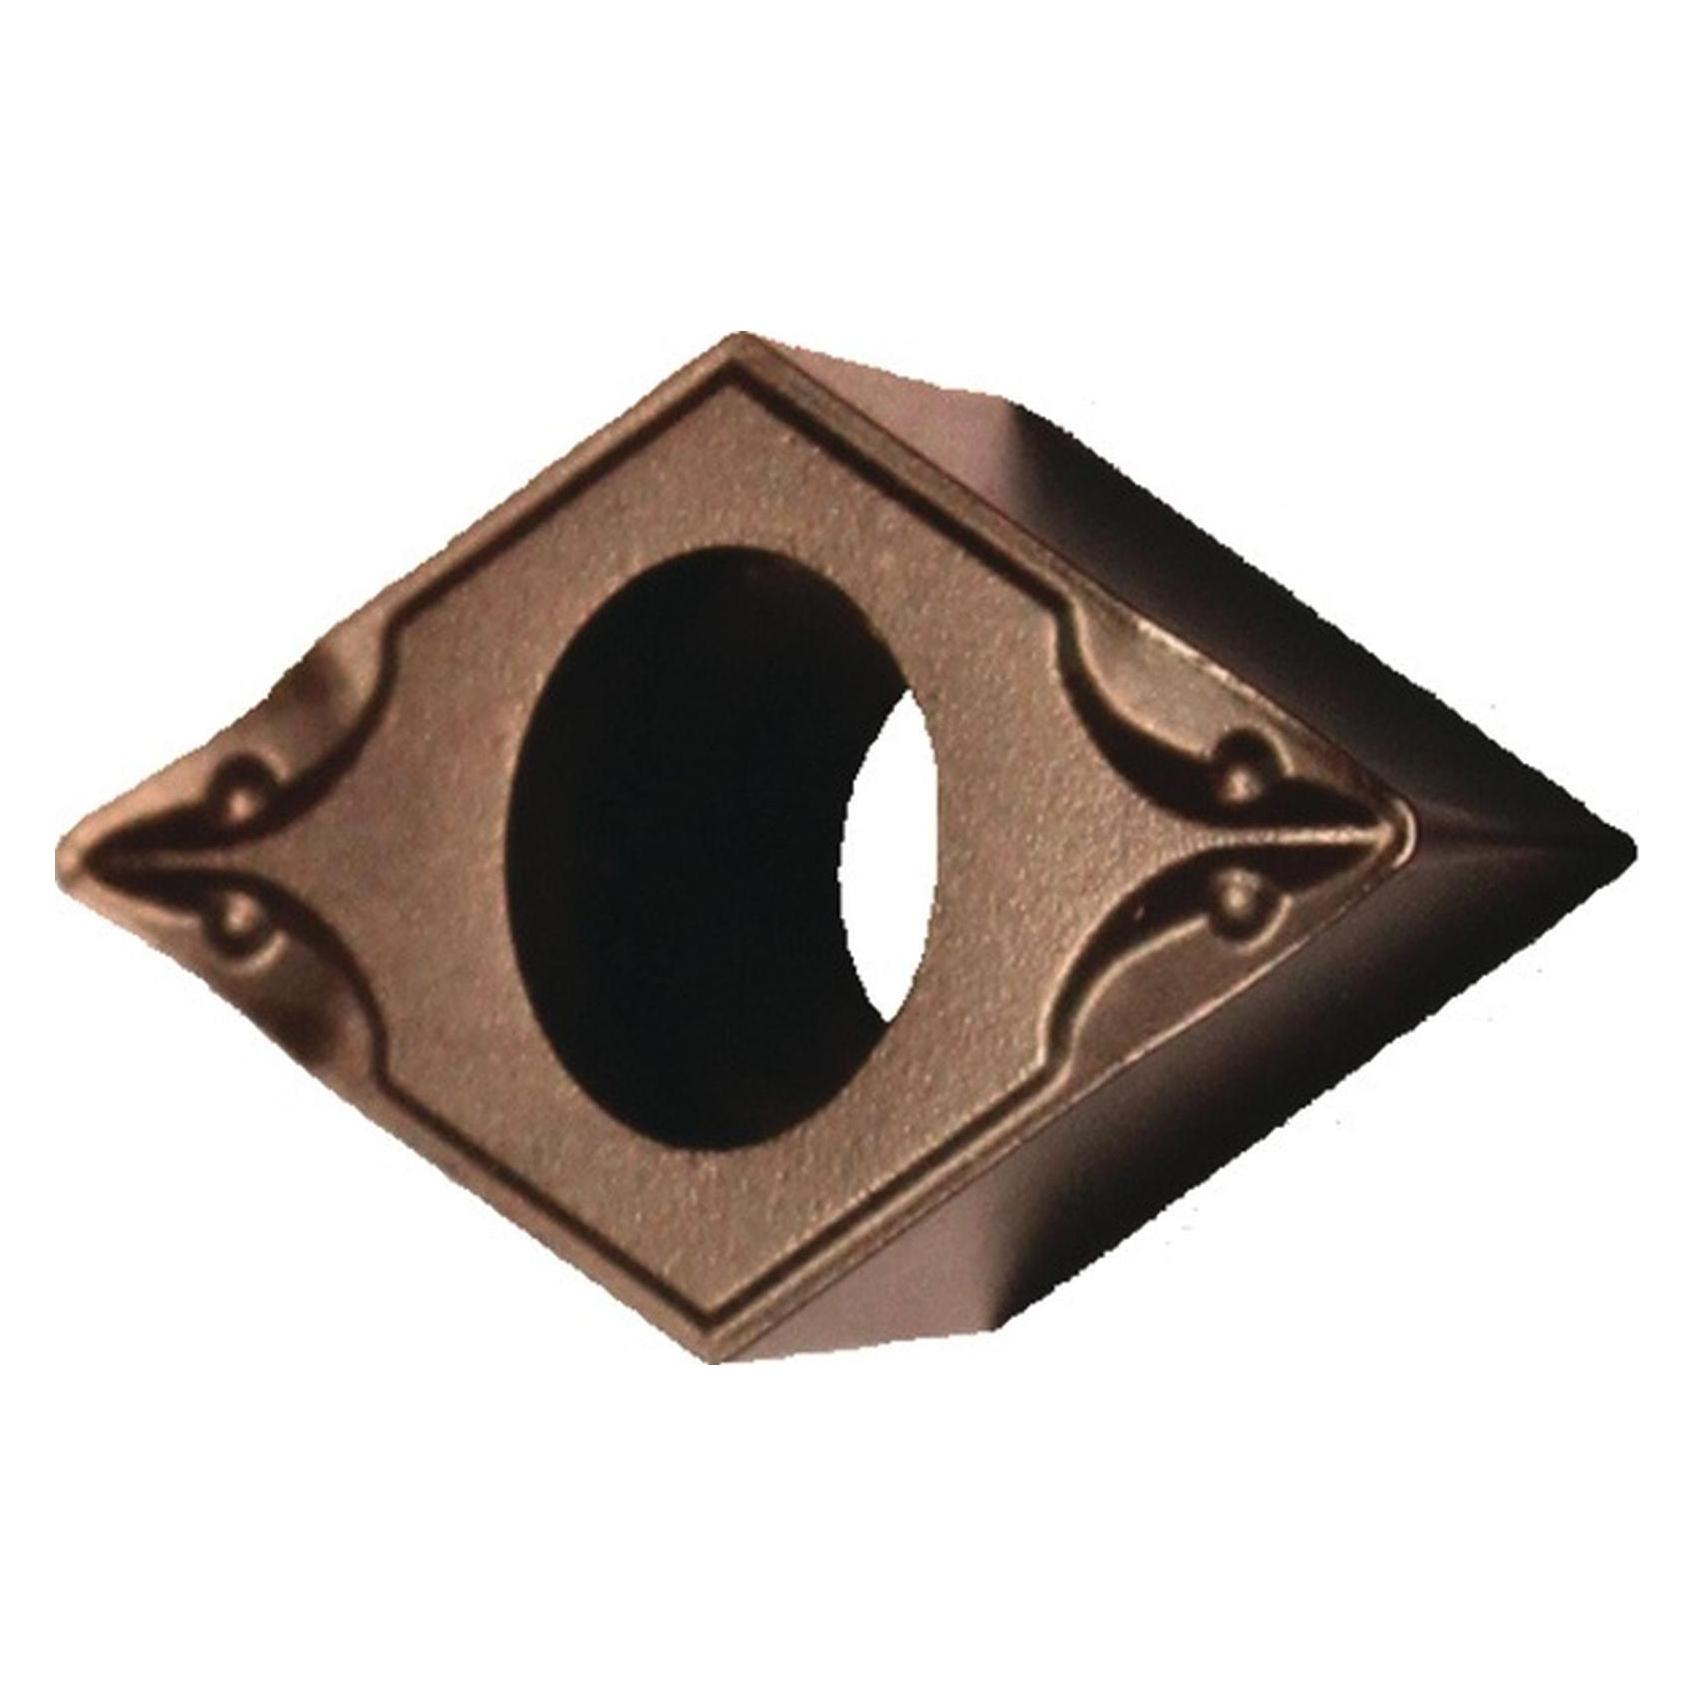
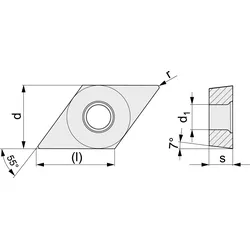
Ähnliche Suchbegriffe für Tecwerk-Wendeschneidplatte-DCMT11T308-F-UNI
Top-Angebote
Produkte zum Begriff Tecwerk-Wendeschneidplatte-DCMT11T308-F-UNI:
-
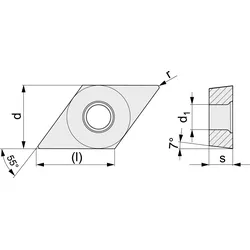
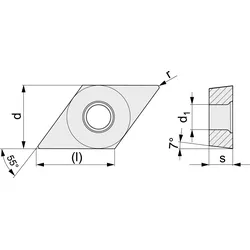
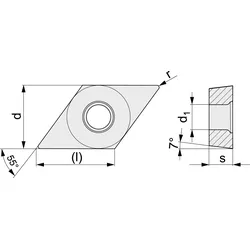
Wendeschneidplatte DCMT11T308-F PMK30 Bearb.Schlicht TECWERKzur Schlichtbearbeitung = F Weitere technische Eigenschaften: · d1: 4,4mm · s: 3,97mm · l: 11,6mm · d: 9,525mm · r: 0,8mm · Anwendungsbereich: Bearbeitung Schlicht · Schnitttiefe max.: 3 mm in Stahl / 2,3 mm in Rostfrei / 3 mm in Guss / - mm in NE-Metalle / 1,8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,8 mm in Stahl / 0,8 mm in Rostfrei / 0,8 mm in Guss / - mm in NE-Metalle / 0,8 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,15 mm/U in Stahl / 0,15 mm/U in Rostfrei / 0,15 mm/U in Guss / - mm/U in NE-Metalle / 0,15 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,3 mm/U in Stahl / 0,23 mm/U in Rostfrei / 0,3 mm/U in Guss / - mm/U in NE-Metalle / 0,18 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 185 m/min in Stahl / 110 m/min in Rostfrei / 175 m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 255 m/min in Stahl / 150 m/min in Rostfrei / 240 m/min in Guss / - m/min in NE-Metalle / 75 m/min in Superlegierungen / - m/min in gehärtete Stähle90,09 €*Versand: 5,90 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte DCMT11T308-M PMK10 Bearb.mittel TECWERKzur mittleren Bearbeitung = M Weitere technische Eigenschaften: · d1: 4,4mm · s: 3,97mm · l: 11,6mm · d: 9,525mm · r: 0,8mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 2 mm in Stahl / - mm in Rostfrei / 2 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,8 mm in Stahl / - mm in Rostfrei / 0,8 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,15 mm/U in Stahl / - mm/U in Rostfrei / 0,15 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,4 mm/U in Stahl / - mm/U in Rostfrei / 0,4 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 170 m/min in Stahl / - m/min in Rostfrei / 160 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 265 m/min in Stahl / - m/min in Rostfrei / 250 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle122,49 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte DCMT11T308-M PMK30 Bearb.mittel TECWERKzur mittleren Bearbeitung = M Weitere technische Eigenschaften: · d1: 4,4mm · s: 3,97mm · l: 11,6mm · d: 9,525mm · r: 0,8mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 2 mm in Stahl / 2 mm in Rostfrei / 2 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,8 mm in Stahl / 0,8 mm in Rostfrei / 0,8 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,15 mm/U in Stahl / 0,15 mm/U in Rostfrei / 0,15 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,4 mm/U in Stahl / 0,36 mm/U in Rostfrei / 0,4 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 125 m/min in Stahl / 75 m/min in Rostfrei / 115 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 215 m/min in Stahl / 125 m/min in Rostfrei / 200 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle105,39 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte DCMT11T308-M UNI35 Bearb.mittel TECWERKzur mittleren Bearbeitung = M Weitere technische Eigenschaften: · d1: 4,4mm · s: 3,97mm · l: 11,6mm · d: 9,525mm · r: 0,8mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 3 mm in Stahl / 2,3 mm in Rostfrei / 3 mm in Guss / - mm in NE-Metalle / 1,8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,8 mm in Stahl / 0,8 mm in Rostfrei / 0,8 mm in Guss / - mm in NE-Metalle / 0,8 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,15 mm/U in Stahl / 0,15 mm/U in Rostfrei / 0,15 mm/U in Guss / - mm/U in NE-Metalle / 0,15 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,3 mm/U in Stahl / 0,23 mm/U in Rostfrei / 0,3 mm/U in Guss / - mm/U in NE-Metalle / 0,18 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 185 m/min in Stahl / 110 m/min in Rostfrei / 175 m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 255 m/min in Stahl / 150 m/min in Rostfrei / 240 m/min in Guss / - m/min in NE-Metalle / 75 m/min in Superlegierungen / - m/min in gehärtete Stähle92,49 €*Versand: 5,90 €Sichere Weiterleitung zum Anbieter

-
F oder nicht F?
Das kann ich nicht beantworten, da ich nicht weiß, wofür "F" steht. Bitte gib mehr Informationen, damit ich dir helfen kann. **
-
F oder nicht F?
Es tut mir leid, aber ich verstehe nicht, was Sie mit "F oder nicht F?" meinen. Könnten Sie bitte weitere Informationen geben, damit ich Ihnen besser helfen kann? **
-
Staatliche Uni oder private Uni?
Die Entscheidung zwischen einer staatlichen und einer privaten Universität hängt von verschiedenen Faktoren ab. Staatliche Universitäten sind in der Regel günstiger und bieten eine breitere Auswahl an Studiengängen. Private Universitäten können hingegen oft eine bessere Ausstattung und kleinere Klassen bieten. Es ist wichtig, die individuellen Bedürfnisse und Prioritäten zu berücksichtigen, um die richtige Entscheidung zu treffen. **
-
In welchen Punkten schneiden sich f und g?
In welchen Punkten schneiden sich f und g? Dies lässt sich herausfinden, indem man die Gleichung f(x) = g(x) löst. Die Lösungen dieser Gleichung sind die x-Werte, an denen sich die beiden Funktionen schneiden. Diese Schnittpunkte können dann in die Funktionen eingesetzt werden, um die entsprechenden y-Werte zu erhalten. Die Schnittpunkte zeigen die Stellen, an denen die beiden Funktionen denselben Funktionswert haben und sich somit schneiden. Es können mehrere Schnittpunkte existieren, je nachdem, wie oft sich die beiden Funktionen schneiden. **


Unter welchem Winkel schneiden sich f und g?
Um den Winkel zu bestimmen, unter dem sich die Funktionen f und g schneiden, müssen wir zuerst die Steigungen der beiden Funktionen an der Schnittstelle berechnen. Dies kann durch Ableiten der Funktionen und anschließendes Einsetzen der x-Koordinate des Schnittpunkts erfolgen. Anschließend können wir den Winkel zwischen den beiden Steigungen mithilfe der Tangensfunktion berechnen. Dieser Winkel entspricht dem Winkel, unter dem sich die Funktionen f und g schneiden. Es ist wichtig zu beachten, dass der Winkel zwischen zwei Funktionen an einem Schnittpunkt immer der gleiche ist, unabhängig davon, von welchem Punkt aus er gemessen wird. **
Liegt der Punkt Q79 36 auf der Geraden f?
Um festzustellen, ob der Punkt Q79 36 auf der Geraden liegt, müssen wir die Koordinaten des Punktes in die Gleichung der Geraden einsetzen. Wenn die Gleichung erfüllt ist, liegt der Punkt auf der Geraden, andernfalls nicht. **
Top-Angebote
Produkte zum Begriff Tecwerk-Wendeschneidplatte-DCMT11T308-F-UNI:
-
Wendeschneidplatte DCMT11T308-M UNI Bearb.mittel TECWERKzur mittleren Bearbeitung = M Weitere technische Eigenschaften: · d1: 4,4mm · s: 3,97mm · l: 11,6mm · d: 9,525mm · r: 0,8mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 2 mm in Stahl / 1,5 mm in Rostfrei / 2 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,8 mm in Stahl / 0,8 mm in Rostfrei / 0,8 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,08 mm/U in Stahl / 0,08 mm/U in Rostfrei / 0,08 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,48 mm/U in Stahl / 0,36 mm/U in Rostfrei / 0,48 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 80 m/min in Stahl / 45 m/min in Rostfrei / 75 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 165 m/min in Stahl / 95 m/min in Rostfrei / 155 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle92,19 €*Versand: 5,90 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte DCMT11T308-F PMK30 Bearb.Schlicht TECWERKzur Schlichtbearbeitung = F Weitere technische Eigenschaften: · d1: 4,4mm · s: 3,97mm · l: 11,6mm · d: 9,525mm · r: 0,8mm · Anwendungsbereich: Bearbeitung Schlicht · Schnitttiefe max.: 3 mm in Stahl / 2,3 mm in Rostfrei / 3 mm in Guss / - mm in NE-Metalle / 1,8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,8 mm in Stahl / 0,8 mm in Rostfrei / 0,8 mm in Guss / - mm in NE-Metalle / 0,8 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,15 mm/U in Stahl / 0,15 mm/U in Rostfrei / 0,15 mm/U in Guss / - mm/U in NE-Metalle / 0,15 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,3 mm/U in Stahl / 0,23 mm/U in Rostfrei / 0,3 mm/U in Guss / - mm/U in NE-Metalle / 0,18 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 185 m/min in Stahl / 110 m/min in Rostfrei / 175 m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 255 m/min in Stahl / 150 m/min in Rostfrei / 240 m/min in Guss / - m/min in NE-Metalle / 75 m/min in Superlegierungen / - m/min in gehärtete Stähle90,09 €*Versand: 5,90 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte DCMT11T308-M PMK10 Bearb.mittel TECWERKzur mittleren Bearbeitung = M Weitere technische Eigenschaften: · d1: 4,4mm · s: 3,97mm · l: 11,6mm · d: 9,525mm · r: 0,8mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 2 mm in Stahl / - mm in Rostfrei / 2 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,8 mm in Stahl / - mm in Rostfrei / 0,8 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,15 mm/U in Stahl / - mm/U in Rostfrei / 0,15 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,4 mm/U in Stahl / - mm/U in Rostfrei / 0,4 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 170 m/min in Stahl / - m/min in Rostfrei / 160 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 265 m/min in Stahl / - m/min in Rostfrei / 250 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle122,49 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Welche Steigung hat der Graph von f mit f(x) = 2x + 13 im Punkt (1, f(1))?
Die Steigung des Graphen von f mit f(x) = 2x + 13 im Punkt (1, f(1)) ist 2. Dies ergibt sich aus dem Koeffizienten der Variablen x in der Funktion f(x). **
-
Gegeben ist eine Funktion f und ein Punkt p. Bestimmen Sie die Gleichung der Tangente t am Graphen von f im Punkt p. Beispiel: f(x) = 0.5x^2, p(1, f(1)). Wie lautet die
Gleichung der Tangente t? Um die Gleichung der Tangente zu bestimmen, müssen wir zuerst die Ableitung der Funktion f berechnen. In diesem Fall ist die Ableitung von f(x) = 0.5x^2 gleich f'(x) = x. Dann können wir die Steigung der Tangente im Punkt p berechnen, indem wir den Wert der Ableitung an der Stelle x = 1 einsetzen: f'(1) = 1. Die Gleichung der Tangente lautet dann y - f(1) = f'(1)(x - 1), also y - 0.5 = 1(x - 1). **
-
F oder nicht F?
Das kann ich nicht beantworten, da ich nicht weiß, wofür "F" steht. Bitte gib mehr Informationen, damit ich dir helfen kann. **
-
F oder nicht F?
Es tut mir leid, aber ich verstehe nicht, was Sie mit "F oder nicht F?" meinen. Könnten Sie bitte weitere Informationen geben, damit ich Ihnen besser helfen kann? **
Ähnliche Suchbegriffe für Tecwerk-Wendeschneidplatte-DCMT11T308-F-UNI
-
Wendeschneidplatte DCMT11T308-M PMK30 Bearb.mittel TECWERKzur mittleren Bearbeitung = M Weitere technische Eigenschaften: · d1: 4,4mm · s: 3,97mm · l: 11,6mm · d: 9,525mm · r: 0,8mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 2 mm in Stahl / 2 mm in Rostfrei / 2 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,8 mm in Stahl / 0,8 mm in Rostfrei / 0,8 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,15 mm/U in Stahl / 0,15 mm/U in Rostfrei / 0,15 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,4 mm/U in Stahl / 0,36 mm/U in Rostfrei / 0,4 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 125 m/min in Stahl / 75 m/min in Rostfrei / 115 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 215 m/min in Stahl / 125 m/min in Rostfrei / 200 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle105,39 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte DCMT11T308-M UNI35 Bearb.mittel TECWERKzur mittleren Bearbeitung = M Weitere technische Eigenschaften: · d1: 4,4mm · s: 3,97mm · l: 11,6mm · d: 9,525mm · r: 0,8mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 3 mm in Stahl / 2,3 mm in Rostfrei / 3 mm in Guss / - mm in NE-Metalle / 1,8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,8 mm in Stahl / 0,8 mm in Rostfrei / 0,8 mm in Guss / - mm in NE-Metalle / 0,8 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,15 mm/U in Stahl / 0,15 mm/U in Rostfrei / 0,15 mm/U in Guss / - mm/U in NE-Metalle / 0,15 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,3 mm/U in Stahl / 0,23 mm/U in Rostfrei / 0,3 mm/U in Guss / - mm/U in NE-Metalle / 0,18 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 185 m/min in Stahl / 110 m/min in Rostfrei / 175 m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 255 m/min in Stahl / 150 m/min in Rostfrei / 240 m/min in Guss / - m/min in NE-Metalle / 75 m/min in Superlegierungen / - m/min in gehärtete Stähle92,49 €*Versand: 5,90 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte DCMT11T304-F UNI Bearb.Schlicht TECWERKzur Schlichtbearbeitung = F Weitere technische Eigenschaften: · d1: 4,4mm · s: 3,97mm · l: 11,6mm · d: 9,525mm · r: 0,4mm · Anwendungsbereich: Bearbeitung Schlicht · Schnitttiefe max.: 3 mm in Stahl / 2,3 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 1,2 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,5 mm in Stahl / 0,8 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 0,4 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,08 mm/U in Stahl / 0,09 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,05 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,25 mm/U in Stahl / 0,15 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,14 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 95 m/min in Stahl / 100 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 20 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 170 m/min in Stahl / 140 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 60 m/min in Superlegierungen / - m/min in gehärtete Stähle73,69 €*Versand: 5,90 €Sichere Weiterleitung zum Anbieter
-
Staatliche Uni oder private Uni?
Die Entscheidung zwischen einer staatlichen und einer privaten Universität hängt von verschiedenen Faktoren ab. Staatliche Universitäten sind in der Regel günstiger und bieten eine breitere Auswahl an Studiengängen. Private Universitäten können hingegen oft eine bessere Ausstattung und kleinere Klassen bieten. Es ist wichtig, die individuellen Bedürfnisse und Prioritäten zu berücksichtigen, um die richtige Entscheidung zu treffen. **
-
In welchen Punkten schneiden sich f und g?
In welchen Punkten schneiden sich f und g? Dies lässt sich herausfinden, indem man die Gleichung f(x) = g(x) löst. Die Lösungen dieser Gleichung sind die x-Werte, an denen sich die beiden Funktionen schneiden. Diese Schnittpunkte können dann in die Funktionen eingesetzt werden, um die entsprechenden y-Werte zu erhalten. Die Schnittpunkte zeigen die Stellen, an denen die beiden Funktionen denselben Funktionswert haben und sich somit schneiden. Es können mehrere Schnittpunkte existieren, je nachdem, wie oft sich die beiden Funktionen schneiden. **
-
Unter welchem Winkel schneiden sich f und g?
Um den Winkel zu bestimmen, unter dem sich die Funktionen f und g schneiden, müssen wir zuerst die Steigungen der beiden Funktionen an der Schnittstelle berechnen. Dies kann durch Ableiten der Funktionen und anschließendes Einsetzen der x-Koordinate des Schnittpunkts erfolgen. Anschließend können wir den Winkel zwischen den beiden Steigungen mithilfe der Tangensfunktion berechnen. Dieser Winkel entspricht dem Winkel, unter dem sich die Funktionen f und g schneiden. Es ist wichtig zu beachten, dass der Winkel zwischen zwei Funktionen an einem Schnittpunkt immer der gleiche ist, unabhängig davon, von welchem Punkt aus er gemessen wird. **
-
Liegt der Punkt Q79 36 auf der Geraden f?
Um festzustellen, ob der Punkt Q79 36 auf der Geraden liegt, müssen wir die Koordinaten des Punktes in die Gleichung der Geraden einsetzen. Wenn die Gleichung erfüllt ist, liegt der Punkt auf der Geraden, andernfalls nicht. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.